
 2026.02.27


旋盤加工・フライス盤加工の外注・ご依頼・技術相談のご案内
はじめに
旋盤加工・フライス盤加工の外注先をお探しの方、既存の取引先では対応できない高精度加工や特殊材質でお困りではありませんか?
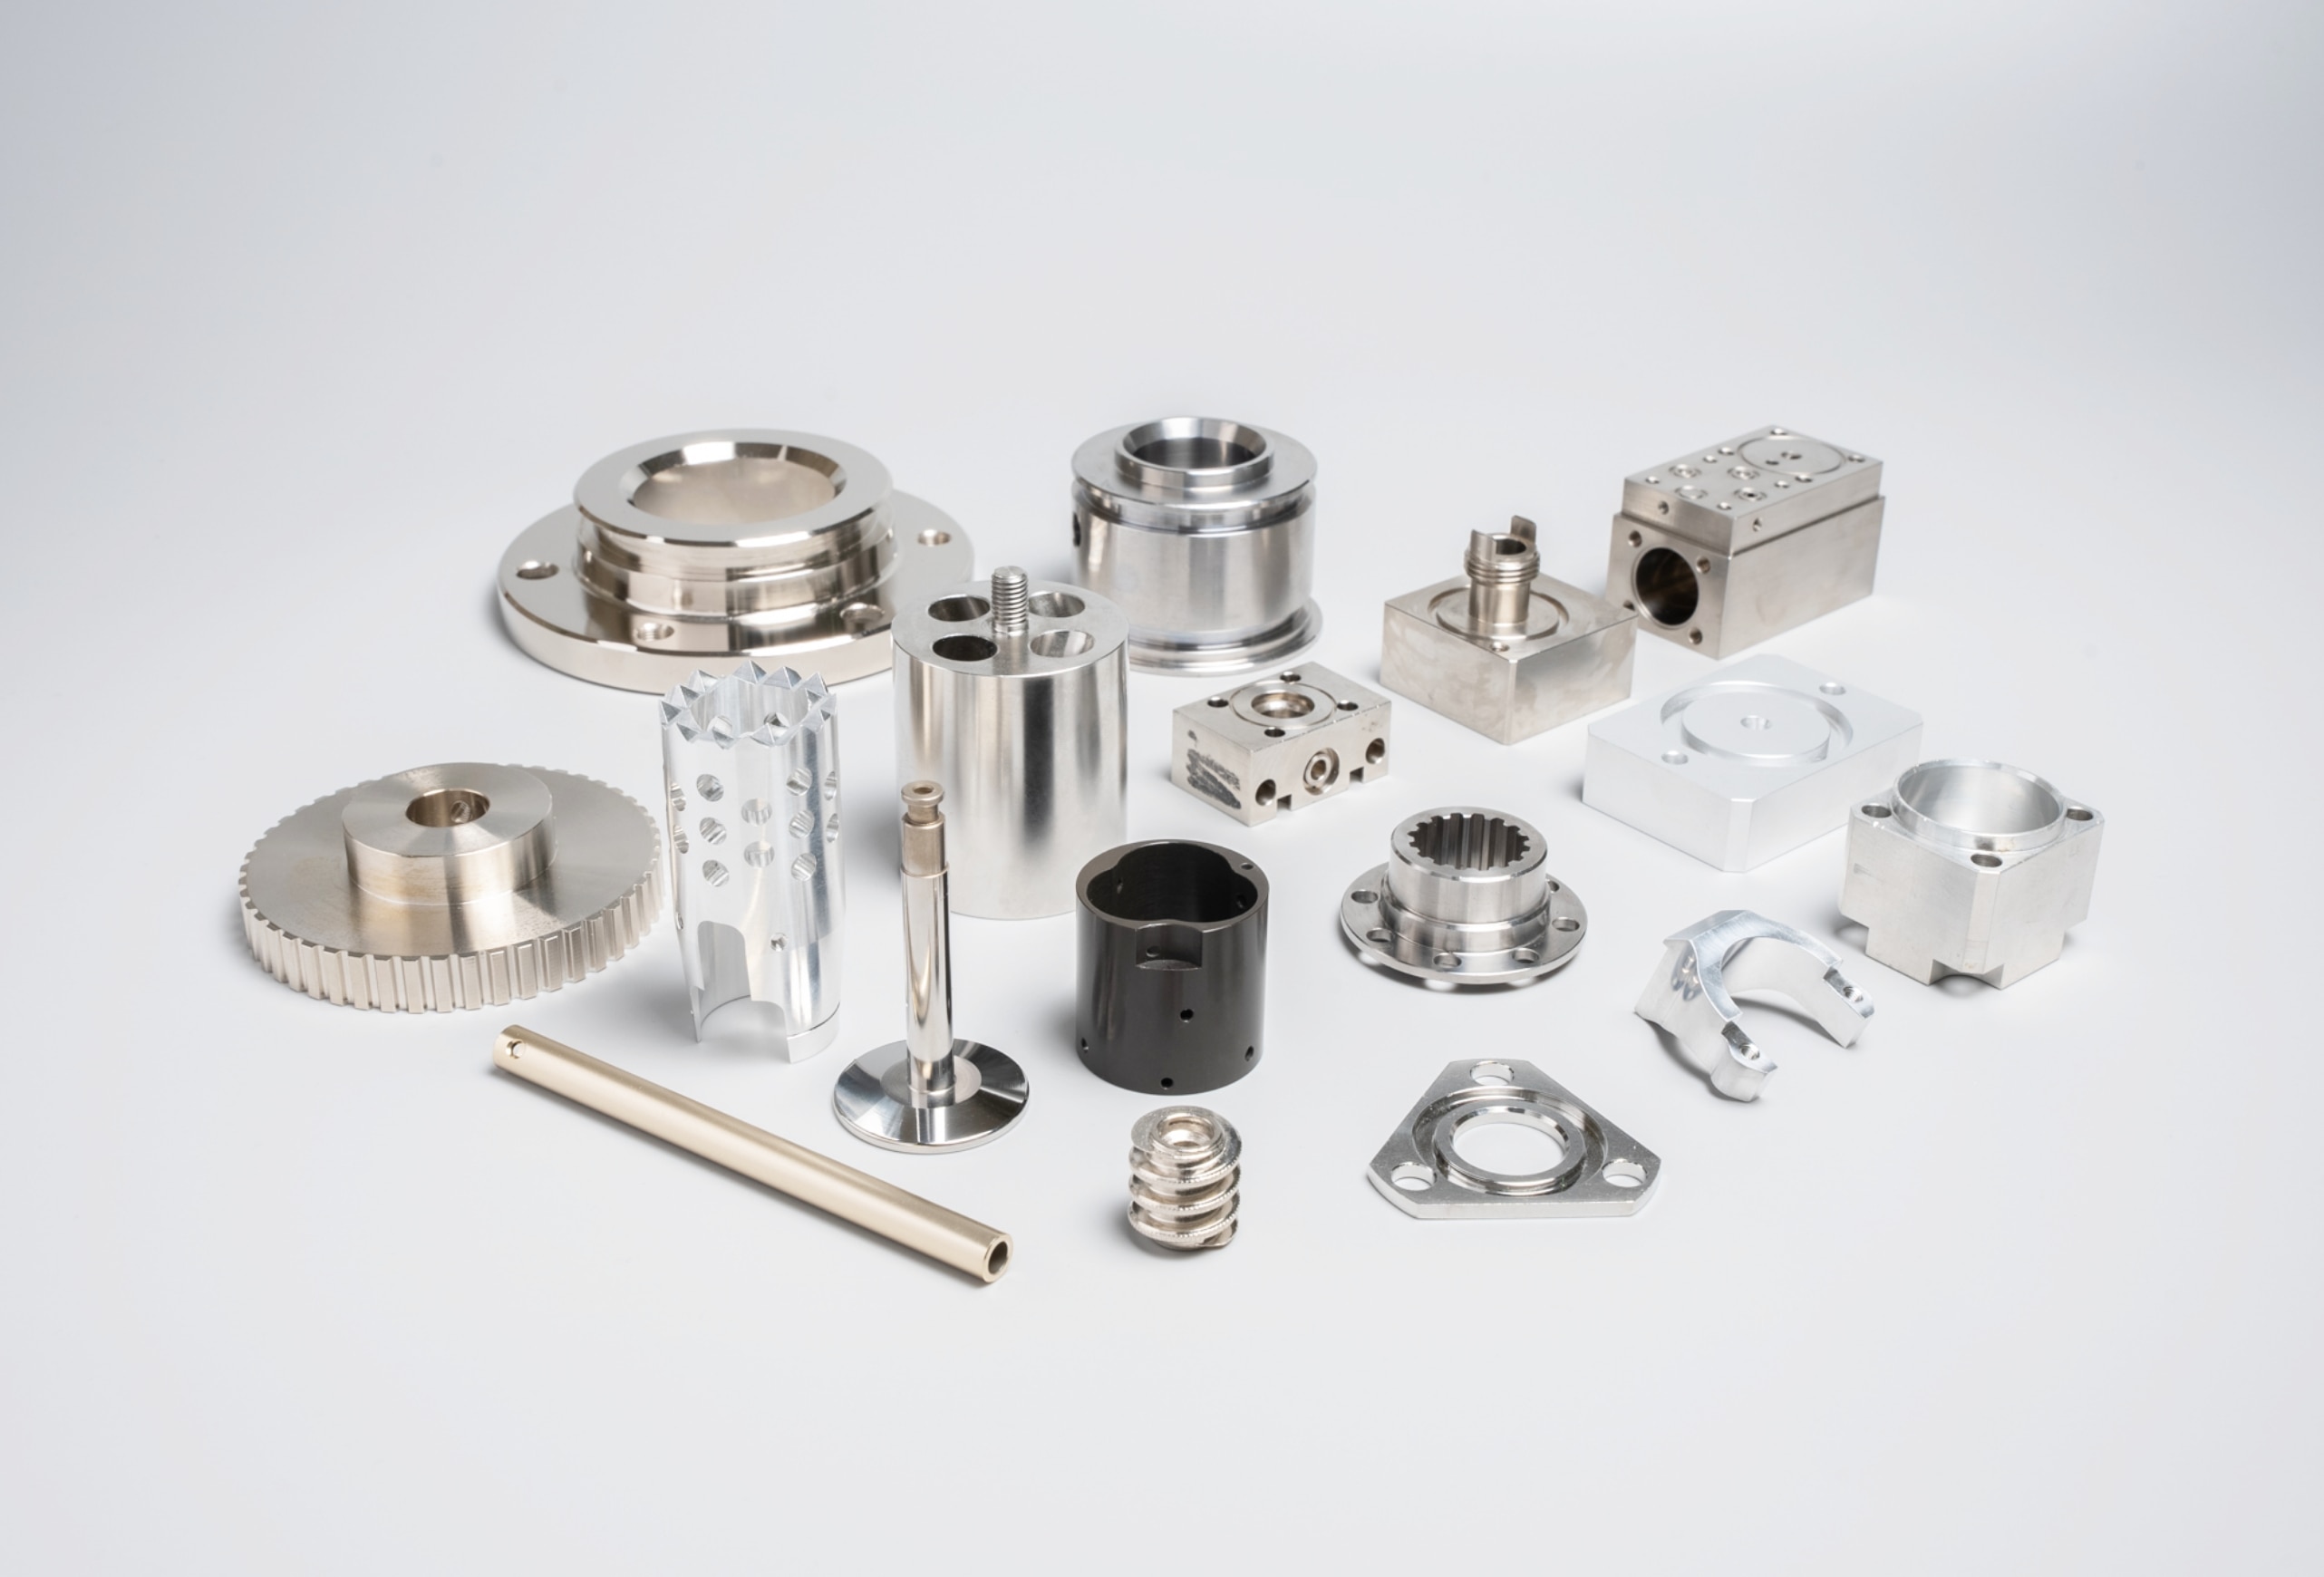
株式会社ヨシダセイコーでは、NC旋盤約60台をはじめとする充実の設備体制と長年の技術ノウハウを活かし、試作1個から小ロット・量産まで柔軟にご依頼・ご相談を承っております。
本ページでは、当社の加工体制や主に対応している部品・材質・精度仕様に加え、旋盤とフライス盤の違いや加工の基礎・応用ノウハウまで網羅して解説しています。「希望の部品を必要な精度・材質で加工できる会社を探している」「図面段階から技術相談したい」という方は、ぜひお気軽にご相談ください。
関連コラム 旋盤加工・フライス盤加工の相談・依頼・外注|試作・小ロット・量産まで対応
1. 旋盤加工とは ─ 回転する素材を削る技術
旋盤加工の基本原理
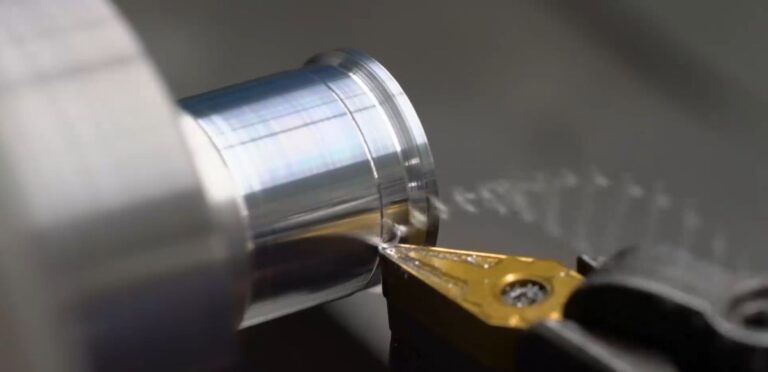
旋盤加工は、ワーク(被削材)をチャックで固定して高速回転させ、固定した切削工具(バイト)を当てて材料を削り取る加工法です。円筒形・テーパー形・ねじ形状など、回転体に関わる形状のほぼすべてに対応できます。
代表的な加工形状としては以下が挙げられます。
- 外径・内径の切削:シャフト類、スリーブ(SLEEVE)、スペーサー(SPACER)など
- ねじ切り:ユニオン、ナット(NUT)、アダプター(ADAPTER)のねじ部
- 端面加工・溝入れ:主軸間座、フランジ(FLANGE)の端面仕上げ
- テーパー加工:テーパーシャフト・油圧シリンダのロッド部
精密旋盤では、寸法公差IT6〜IT8クラス(±0.01mm〜±0.025mm)の加工が日常的に求められ、表面粗さRa1.6〜Ra3.2程度の仕上げ面品質が標準となります。
旋盤加工で製造される主な部品
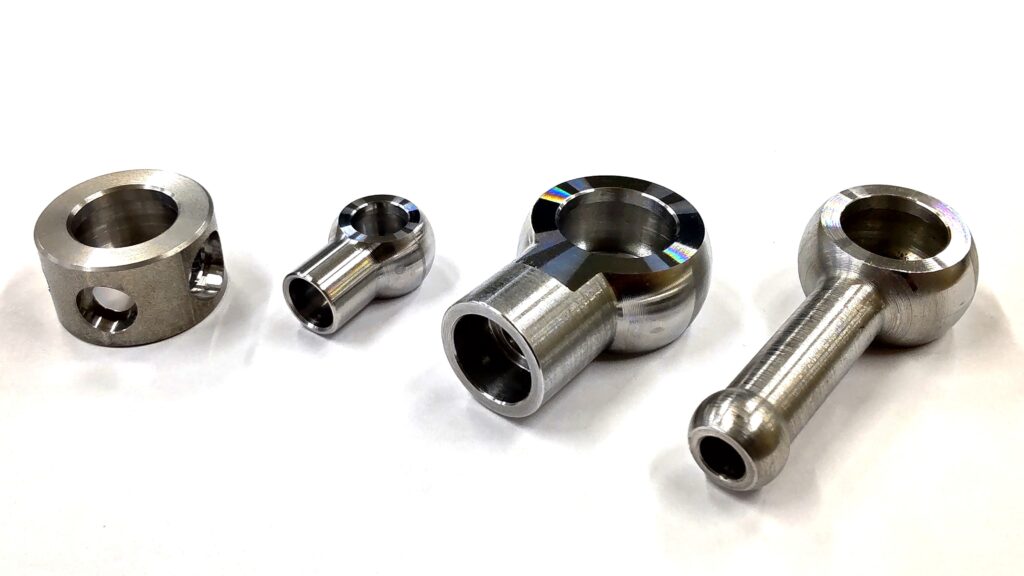
旋盤加工が特に得意とするのは回転対称形状の部品です。油圧・流体機器向けでは、ユニオン(管接続継手)、ユニオンアイ(UNION.EYE)(アイボルト型管継手)、球形片口管継手、プレフィルバルブのハウジング部、バルブ(VALVE)本体のスプール加工、さらにチューブ(TUBE)の端部加工などが代表的です。
また、機械構造部品としてピン(ダウエルピン・シリンダーピン)、シャフトベローズのシャフト部、そして各種ジョイント(JOINT)部品なども、旋盤加工を中心に製造されます。
2. フライス盤加工・マシニングセンタとは ─ 工具が回転して削る技術
フライス盤加工(マシニング)の基本原理
フライス盤加工は、回転する切削工具(エンドミル・フェイスミルなど)をワークに当て、テーブルをXYZ方向に移動させることで形状を創成する加工法です。現代ではNC(数値制御)化されたマシニングセンタが主流で、自動工具交換(ATC)機能により多種の工具を組み合わせて複雑形状を一台で仕上げます。
フライス盤加工の得意分野は以下の通りです。
- 平面・輪郭加工:ブロック(BLOCK)部品の平面仕上げ、複雑な外形輪郭
- 穴あけ・ボーリング:ドリル・リーマ・ボーリングバーによる精密穴
- 溝・キー溝加工:フランジ金具のキー溝、スリーブのスプライン溝
- ポケット加工:バルブブロック内部のポート・油路の加工
前記のように、複雑な三次元形状を持つ部品はマシニングセンタが最も適しています。超高圧電磁弁のボディも、複数の油路がクロスする複雑なブロック形状であり、マシニングセンタによる多面加工が不可欠です。
関連コラム 両頭フライス盤とは?仕組み・特徴・加工事例を徹底解説
3. 材料選定の重要性 ─ 部品用途に合わせた素材知識
精密機械加工において、材料選定は品質・コスト・加工性の三つを左右する極めて重要な判断です。以下に主要材料の特性と用途をまとめます。
快削鋼・炭素鋼系
SUM21・SUM22・SUM23・SUM23Kは硫黄快削鋼で、切削性が非常に優れています。小径のピン、ユニオン、アダプターなど、大量生産・高精度が要求される部品に多用されます。SUM23Kはリン・硫黄のバランスを調整した種別で、表面品位が求められる部品に適しています。
S20C・S20C-D・S25C・S45C・S50C・S53C・S55Cは機械構造用炭素鋼・引抜鋼です。炭素量が増えるほど強度・硬度が上がりますが、被削性は若干低下します。
- S20C-D・S25C:低炭素で加工性良好。ピン・スペーサー・主軸間座など
- S45C:最も汎用的な中炭素鋼。シャフト、フランジ、ブロック類に幅広く使用
- S50C・S53C・S55C:高強度が必要なシャフト・ジョイント類、焼入れが必要な部品に
SGD400-D・SS400・SS400B・SS400B-D・SS400P・SS-Dは一般構造用圧延鋼・引抜鋼で、フランジ金具・ブラケット・ブロックなど構造部品に広く使われます。
SGP・SGP10Aは配管用炭素鋼鋼管(パイプ)の材料規格で、チューブ・継手類の素材として用いられます。
合金鋼・特殊鋼系
SCM435(クロムモリブデン鋼)は焼入れ・焼戻し処理によって高い引張強度と靭性を両立できる高強度合金鋼です。油圧シリンダのピストンロッド、高負荷のシャフトベローズシャフト部、ボールジョイントの主要ピン類など、強度・耐疲労性が強く要求される部品に採用されます。
鋳鉄系
FC300(ねずみ鋳鉄)とFCD400(球状黒鉛鋳鉄、ダクタイル鋳鉄)は鋳造品の材料です。FC300は振動吸収性に優れ、バルブボディ・シリンダブロックなどの複雑形状部品に使用。FCD400はFC300より引張強度・延性が高く、油圧シリンダ本体や高荷重用フランジに適します。
銅合金系
C3604(快削黄銅)は銅合金の中でも切削性が最も優れた材料で、旋盤加工との相性が抜群です。ユニオン・ユニオンアイ・球形片口管継手・アダプター・ナットなど、給水・給油・油圧・ガス配管まわりの継手部品に広く採用されます。耐食性・導電性にも優れています。
ステンレス系
SUS303は快削ステンレス鋼で切削性に優れ、ユニオン・アダプター・ナットなど量産小物部品に多用されます。SUS304は汎用性が高く、バルブ・継手・フランジ金具・チューブなど幅広い用途に対応します。SUS316はモリブデン添加により耐食性が高く、薬品・塩化物環境の部品に最適です。SUS420は焼入れによる高硬度が特徴で、外径ホルダー・バルブシート・ピンなど耐摩耗性が求められる部品に使用されます。
耐食合金系
ハステロイ(NiCr合金系超耐食合金)は塩酸・硫酸などの強酸性環境でも優れた耐食性を示す特殊合金です。超高圧電磁弁のバルブシート・シール部品など、極めて過酷な環境下の部品に採用されます。加工難易度は高く、低切削速度・大量クーラントが必須です。
アルミニウム合金系
A5052・A5056はAl-Mg系合金で、耐食性・強度のバランスに優れ、スペーサー・アダプター・ブロックなど軽量化が求められる部品に使用されます。A6061はAl-Mg-Si系合金で、切削性・強度ともに高く、フランジ・ジョイント・外径ホルダーなど精密加工部品に広く採用されます。A6063は押出性に優れた産業機器向け汎用合金で、スリーブ・チューブ類の素材としても使用されます。
➤ 金属材料データベース(国立研究開発法人物質・材料研究機構)
➤ JOGMEC金属資源情報(独立行政法人エネルギー・金属鉱物資源機構)
4. 加工精度と品質管理のポイント
寸法精度の確保
旋盤・フライス盤加工では、温度管理・工具摩耗・切削条件が精度に直結します。特に油圧シリンダのシリンダ内径やスリーブの内外径は、シールとの嵌め合い精度(H7/g6など)が漏れ防止の要となります。主軸間座は軸受予圧に関わるため、厚み精度が数μm単位で管理されることもあります。
表面粗さと仕上げ
シャフトベローズのシャフト摺動部、バルブ(VALVE)のスプール外径、油圧シリンダのロッド外径などは、Ra0.4〜Ra0.8の鏡面に近い仕上げが要求される場合があります。このような高精度仕上げには、超硬チップの微細切削や研削加工との組み合わせが有効です。
5. 旋盤加工の外注でよくあるご相談
旋盤加工を外注する際には、図面の寸法精度・材質・ロット数によって最適な加工方法が変わります。特に、±0.01mm級の精度が必要なシャフト・スリーブ・ユニオンなどは、設備体制や測定機器の有無が品質を左右します。
当社では、NC旋盤約60台の体制を活かし、以下のようなご相談を多くいただいています。
・高精度シャフトの量産を任せたい
・S45C・SUS304・C3604など材質ごとの加工可否を知りたい
・他社で断られた難削材(ハステロイ等)の対応可否を確認したい
・試作1個だけでも対応してほしい
旋盤加工の外注をご検討中の方は、図面段階でもお気軽にご相談ください。
6. フライス盤加工(マシニング)の外注でよくあるご相談
フライス盤加工は、ブロック・ハウジング・複雑な油路を持つ部品など、多面加工が必要な部品に適しています。
特に、バルブブロックや電磁弁ボディなどは、複数の穴・ポケット・油路が交差するため、加工ノウハウが品質に直結します。
当社では以下のようなご相談が多く寄せられています。
・複雑形状のブロックを一括で加工してほしい
・穴位置精度が厳しい部品の品質保証を任せたい
・材質ごとの加工条件(アルミ・ステンレス・鋳鉄など)を相談したい
・旋盤加工とマシニング加工をワンストップで依頼したい
7. FAQ(よくある質問)
Q1.図面がなくても加工相談できますか?
基本的に、図面と加工条件のご提示をお願いいたします。当社では材料手配から加工・表面処理・組立て・品質検査まで一貫対応しております。
Q2.加工可能なサイズはどれくらいですか?
旋盤加工・複合加工では、φ300mm、全長2,000Lまで対応可能です。
フライス加工では、立型1,000mm×500mm、横型□400まで対応可能です。
それ以外の場合でも、気軽にご相談ください。
Q3.旋盤加工とフライス加工を同時に依頼できますか?
可能です。当社はNC旋盤約60台+マシニングセンタ約10台の体制を持ち、両工法をワンストップで対応しています。
Q4.試作から量産まで対応できますか?
はい、1個の試作から中ロット・量産まで幅広く対応しています。試作段階から量産を見据えた加工方法の最適化も可能です。
おわりに
■ 旋盤加工・フライス加工の外注・ご依頼・技術相談はヨシダセイコーへ
高精度な部品加工や、難削材・特殊形状のご相談は、ぜひ株式会社ヨシダセイコーにお任せください。自社工場での充実した体制と専門知識により、お客様の課題解決をサポートします。
【当社の強み・ご対応範囲】
・NC旋盤約60台による柔軟な生産ライン
・高精度加工・複雑形状・難削材加工への対応
・試作1個からのご相談・小ロット対応
・各種材質(SUS、鉄、アルミ、銅、難削材等)や各種部品への対応
「この図面・材質・精度で加工できるか」「他社で断られた案件がある」など、些細なことでも構いません。図面や仕様に関するご相談・お見積もり依頼は、お気軽にお問い合わせください。

<関連コラム>
金属部品加工の種類ガイド|旋盤・フライス・研削の使い分けを解説
旋盤加工とマシニングセンタの違い|使い分けの判断軸と外注選定ガイド
本コラムは株式会社ヨシダセイコーの技術情報として作成されました。無断転載・複製を禁じます。


 メールフォーム